RPA MOTIONROBOTİK OTOMASYON VE MÜHENDİSLİK HİZMETLERİ
Ana Sayfa / RPA WEB Builder
KENDİ GELİŞTİRDİĞİMİZ ARAYÜZ VE SQL SERVER KURULU OLAN MES TABANLI YAZILIMIMIZ

Makineleriniz ve
üretim veriniz
artık tarayıcınızda.

RPA WEB Builder, makineleriniz için ekranları sürükle-bırak ile tasarladığımız, operatörün tarayıcıdan canlı izleyip kumanda ettiği web tabanlı SCADA/HMI yazılımımızdır. Üretim, fire, duruş ve alarm verilerini Microsoft SQL Server'a yazar; vardiya, gün ve ay raporlarıyla MES işlevi görür, ERP yazılımınıza hazır veri sunar. Sistem bir kez tesisteki sunucu bilgisayara kurulur; panel PC, tablet ya da telefondan ek program kurmadan tarayıcıyla erişilir.

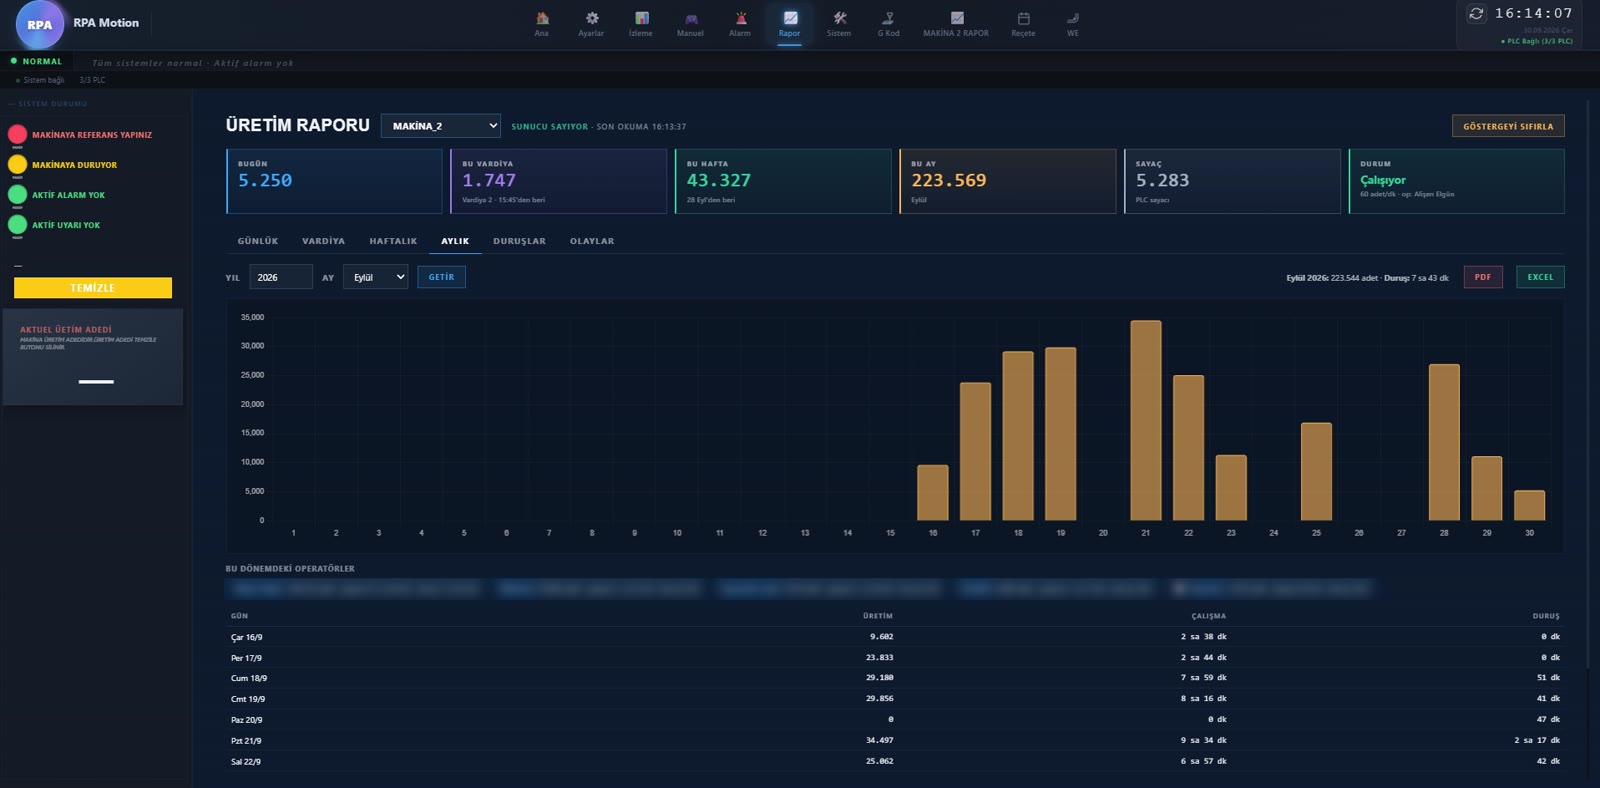
RPA WEB Builder üretim raporu: günlük, vardiya, haftalık, aylık üretim ve duruş
Üretim Raporu (MES)Bugün, vardiya, hafta, ay; duruş süreleri, PDF ve Excel çıktısı.
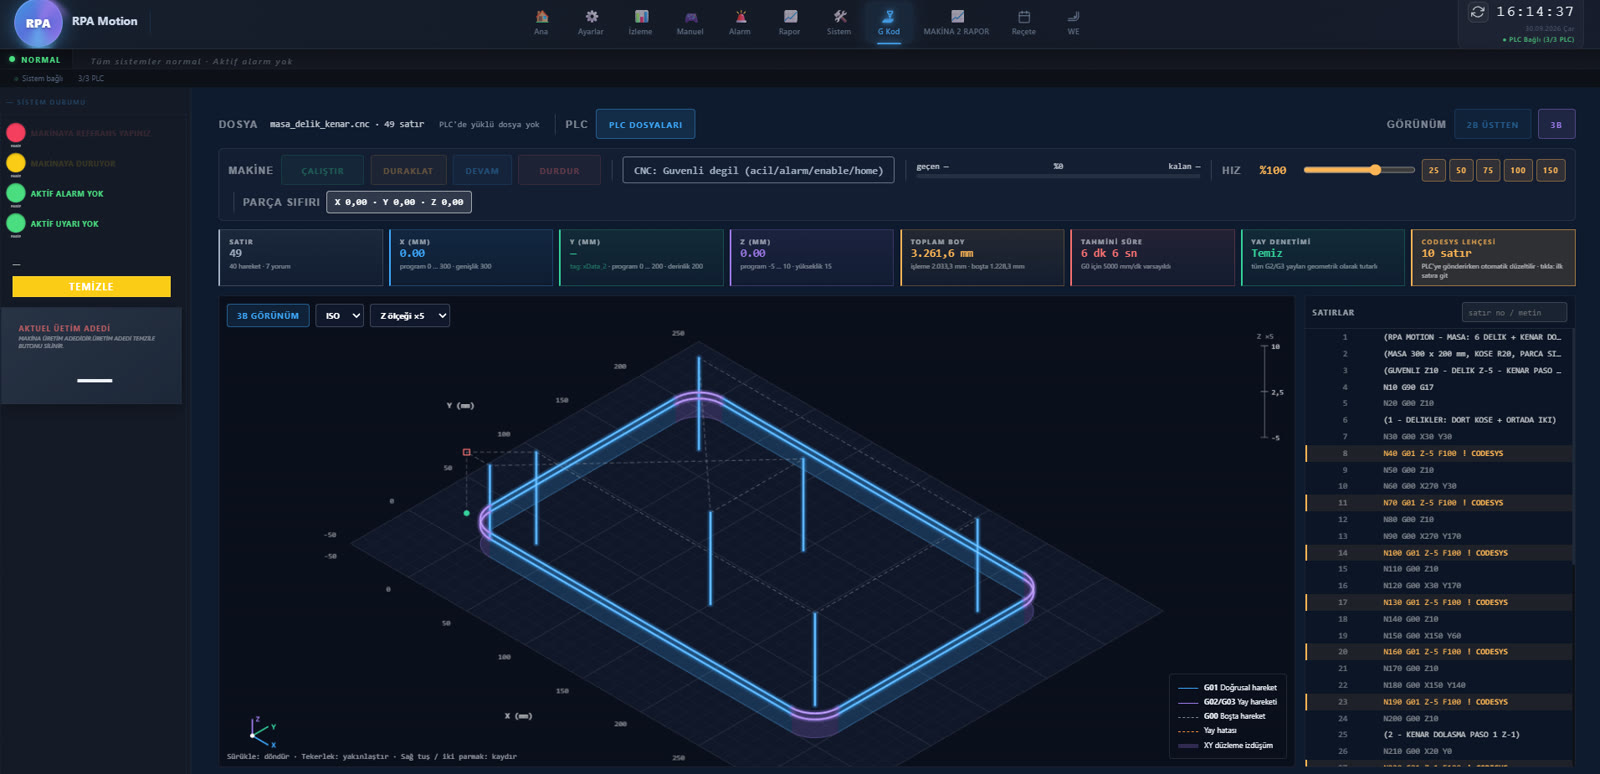
RPA WEB Builder G kod görüntüleyici: 3B takım yolu ve satır listesi
G Kod Görüntüleyici3B takım yolu, satır listesi, OPC UA ile PLC'ye aktarım.
Boru Bükme · 3B OynatımAdım adım büküm simülasyonu, makineye göndermeden önce.
MES · SCADA · HMI

RPA WEB Builder içinde neler var?

MES — Üretim Yönetimi

  • Üretim TakibiMakinenin ürettiği her ürün, PLC'deki sayaçtan otomatik olarak kayda geçer; kimsenin elle sayı yazmasına gerek kalmaz. Örneğin dolum makinesinin bugün saat 10 ile 11 arasında kaç şişe doldurduğunu, bu vardiyada ya da bu ay toplam kaç adet ürettiğini tek tıkla görürsünüz.
  • Fire TakibiHatalı ya da ıskartaya ayrılan ürünler üretimden ayrı sayılır ve fire oranı otomatik hesaplanır. Örneğin “bugün 12.000 ürün, 180 fire, fire oranı %1,5” bilgisi vardiya raporunda hazır gelir.
  • Duruş AnaliziMakine durduğu anda duruşun başlangıç saati, bittiği anda bitiş saati ve toplam süresi kendiliğinden yazılır. Duruş sırasında kritik bir alarm varsa sebep otomatik olarak o alarm olur; yoksa operatör ekrandaki listeden “malzeme bekleme”, “kalıp değişimi” gibi bir sebep seçer.
  • Duruş Sebepleri RaporuDuruşlar sebeplerine göre toplanır; hangi sebebin kaç kez yaşandığı ve toplam kaç dakika kaybettirdiği yan yana listelenir. Örneğin “bu hafta en çok zaman kaybettiren sebep 3 saat 20 dakikayla malzeme bekleme” bilgisi ilk bakışta görünür.
  • Operatör ve VardiyaMakinenin başında çalışan operatör kayda geçer; üretim, fire ve duruşlar vardiyaya ve operatöre göre ayrılır. Böylece “A vardiyası 8.200, B vardiyası 7.600 adet üretti” karşılaştırmasını rapordan okursunuz.
  • Üretim RaporlarıBugün, vardiya, hafta ve ay için hazır raporlar: üretim adedi, fire, çalışma ve duruş süreleri, makine hızı. Raporu PDF ya da Excel olarak indirip yöneticinize gönderebilirsiniz.
  • Microsoft SQL ServerToplanan bütün veriler kendi sunucunuzdaki Microsoft SQL Server veritabanına (ücretsiz Express sürümü dahil) ya da kurulum gerektirmeyen dahili veritabanına yazılır. Veriler firmanızın içinde kalır; yedeklenebilir ve istendiğinde sorgulanabilir.
  • Kendi Tablonuzu Tasarlayınİhtiyacınıza özel bir kayıt tablosunu ekrandan oluşturursunuz: hangi PLC değerinin hangi sütuna yazılacağını ve kaydın ne zaman atılacağını siz seçersiniz. Örneğin “her ürün bittiğinde sıcaklık, basınç ve süreyi kaydet” gibi bir kural kurabilirsiniz.
  • ERP'ye Hazır VeriERP yazılımınızın doğrudan okuyabileceği hazır tablolar (anlık durum, saatlik ve günlük üretim, duruşlar) ve servis (API) bağlantıları sunulur. Böylece planlama birimi üretim rakamlarını elle girmek yerine sahadan canlı olarak alır.
  • Yönetici PaneliFabrika müdürü hattın durumunu ve üretim rakamlarını telefondan ya da tabletten izler. Örneğin toplantıdayken hangi makinenin çalıştığını, hangisinin durduğunu ve vardiyanın kaçta kaç olduğunu görebilir.
  • Üretim AsistanıSorunuzu Türkçe ve kendi cümlelerinizle yazarsınız: “bugün kaç adet ürettik?”, “dünkü duruşlar neler?”, “şu an aktif alarm var mı?”. Asistan cevabı doğrudan üretim veritabanından okuyarak verir; internet bağlantısı gerektirmez ve tahmin yürütmez. Telefondaki yönetici panelinde de kullanılabilir.
  • Ekipman Arıza AsistanıHatlarda ve makinelerde kullanılan ekipman (servo sürücü, frekans invertörü vb.) sisteme tanımlanır. “Dolum makinesindeki servo Er.510 veriyor” diye sorduğunuzda hata kodunun ne anlama geldiği, olası nedenleri ve kontrol edilmesi gerekenler, üretici kılavuzunun ilgili sayfasıyla birlikte gelir. Sürücünün hata kodu PLC üzerinden canlı okunur; kütüphanede olmayan bir kod için uydurma cevap verilmez.
  • OEE (Toplam Ekipman Verimliliği)Bir makinenin ne kadar verimli çalıştığını tek bir yüzdeyle gösterir. Üç oranın çarpımıdır: makinenin planlanan sürenin ne kadarında çalıştığı, çalışırken hedef hızına ne kadar yaklaştığı ve ürettiklerinin ne kadarının sağlam olduğu. Örneğin makine 8 saatlik vardiyanın 7 saatinde çalıştıysa (%87,5), hedef hızın %90'ında üretim yaptıysa ve ürünlerin %98'i sağlamsa OEE %77 olur. Makine, hat ve vardiya bazında izlenir.
  • Vardiya Hedefi ve GerçekleşenHer vardiya için bir üretim hedefi girilir; vardiya boyunca gerçekleşen adet ve hedefe ulaşma yüzdesi ekranda canlı görünür. Örneğin “hedef 8.000, şu ana kadar 6.420 üretildi, %80” bilgisi operatörün ve yöneticinin gözünün önündedir.
  • İş Emri ve Üretim PlanıHangi ürünün, kaç adet, hangi makinede üretileceği iş emri olarak tanımlanır. Üretim ilerledikçe iş emrinin ne kadarının tamamlandığı görünür; iş emri bittiğinde üretim, fire ve süre bilgilerini içeren rapor kendiliğinden hazırlanır.
  • Önleyici Bakım TakibiMakinenin çalışma saati sayılır ve belirlenen bakım aralığı dolduğunda uyarı verilir. Örneğin “Makine 2: 500 çalışma saati doldu, yağlama zamanı” uyarısıyla bakım, arıza çıkmadan önce yapılır.
  • Barkod ile Parti İzlenebilirliğiÜrün ya da hammadde partisi barkod okutularak kayda geçer. Sonradan bir müşteri şikâyeti geldiğinde o partinin hangi makinede, hangi vardiyada ve hangi operatörle üretildiği geriye dönük olarak bulunur.
  • Enerji Tüketimi TakibiMakinelerin elektrik tüketimi enerji analizörü üzerinden okunur. Makine başına harcanan kWh ve üretilen ürün başına düşen enerji maliyeti raporlanır; hangi makinenin ne kadar enerji harcadığı karşılaştırılabilir.
  • Otomatik Rapor GönderimiVardiya ya da gün bittiğinde hazırlanan üretim raporu, kimsenin bir tuşa basmasına gerek kalmadan yöneticinin e-posta adresine kendiliğinden gönderilir.
  • Bulut ile Uzaktan İzlemeFabrika ağının dışından, internet üzerinden üretim, duruş ve alarm bilgilerine ulaşırsınız. Örneğin yoldayken telefondan ya da başka bir şehirdeki ofisten hattın o anki durumunu görebilirsiniz.
  • Yapay Zekâ Desteği Versiyon 2 ileAsistanın yapay zekâ ile güçlendirilmiş sürümüdür: kalıp dışı, serbest sorulara da cevap verir; üretim ve duruş verilerini yorumlayarak öneride bulunur. Örneğin “bu ay verim neden düştü?” sorusuna duruş kayıtlarına bakarak açıklama getirir. Geliştirme aşamasında.

SCADA — İzleme ve Kontrol

  • Çoklu PLC · Karma ProtokolModbus TCP ve OPC UA (Codesys) ile haberleşen PLC'ler aynı anda, aynı ekrana bağlanır. Örneğin bir hatta Siemens PLC'li dolum makinesi, Omron PLC'li kapaklama makinesi, Codesys tabanlı etiketleme makinesi ve Modbus TCP ile haberleşen paketleme makinesi varsa, hepsi OPC UA ya da Modbus TCP üzerinden bağlanır ve tek arayüzden izlenip kumanda edilir.
  • Canlı İzlemeMakinelerden gelen değerler saniyenin altında tazelenir. Hattın genel durumu, her makinenin çalışıyor mu durdu mu olduğu, hızı ve sayaçları tek ekranda, tek bakışta görünür.
  • Alarm YönetimiHangi durumun alarm sayılacağını siz tanımlarsınız; örneğin “sıcaklık 80 °C'yi geçerse” ya da “acil stop basılıysa”. Alarm çıktığında sesli uyarı verilir, ekranın üstünde kayan bantta yazar, aktif alarmlar listelenir ve her alarm başlangıç-bitiş saatiyle geçmişe kaydedilir.
  • Sürücü Hata KodlarıServo sürücü ya da invertör arıza verdiğinde hata kodu PLC üzerinden okunur ve ekranda yalnız kod değil, ne anlama geldiği de yazar. Örneğin ekranda yalnız “Er.510” yazmaz, kodun açıklaması da yazar; operatör arızanın ne olduğunu makine başında anlar.
  • Trend ve OsiloskopSıcaklık, basınç, hız gibi değerler zamana göre grafikte çizilir; bir değerin son dakikalarda nasıl değiştiğini görürsünüz. Servo devreye alırken konum, hız ve akım gibi sinyaller milisaniye hassasiyetinde kaydedilip incelenir (trace).
  • Bağlantı Kopma AlgılamaBir PLC ile bağlantı koparsa ekranda hemen uyarı çıkar; bağlantı geri geldiğinde sistem kimseye dokunmadan kaldığı yerden devam eder. Kopuk kalınan süre, makine duruşu olarak kayda geçer.
  • Her Yerden ErişimFabrika ağına bağlı her cihazdan izleme yapılır: makine başındaki panel PC, ofisteki bilgisayar, tablet ya da telefon. Sistem bir kez tesisteki sunucu bilgisayara kurulur; kullanıcı cihazlarına ek program kurulmaz, internet tarayıcısı yeterlidir.

HMI — Operatör Ekranı

  • Sürükle-Bırak Ekran TasarımıEkranlar hazır kartlar sürüklenip bırakılarak tasarlanır: buton, LED, gösterge, slider, trend, animasyon, döner tabla, alt sayfa dahil 15'ten fazla kart tipi vardır. Her kart bir PLC adresine bağlanır ve canlı veriyle çalışır; özel bir editör programı gerekmez.
  • KumandaOperatör ekrandaki butona basarak makineyi çalıştırır ya da durdurur, sürgüyle hız ayarlar, sayı girerek parametre değiştirir; değer doğrudan PLC'ye yazılır.
  • Reçete SistemiHer ürün için ayarlar (hız, sıcaklık, süre, ölçü vb.) bir reçete olarak kaydedilir. Ürün değiştiğinde operatör reçeteyi seçer, bütün değerler tek dokunuşla PLC'ye yazılır; elle ayar yapma ve yanlış değer girme riski ortadan kalkar.
  • Kullanıcı YetkileriTasarımcı, teknisyen ve operatör rolleri vardır; herkes yetkisi kadarını görür ve değiştirir. Örneğin operatör izleme ve kumanda ekranlarını kullanır ama ekran tasarımını değiştiremez; tasarım değişikliği yalnız yetkili kişiye açıktır.
  • Dokunmatik KullanımPanel PC ve dokunmatik ekranlar için ekran klavyesi ve sayı tuş takımı vardır; klavye ve fare olmadan, parmakla rahatça kullanılır.
  • Firmanıza Özel GörünümEkran düzeni, renkler ve logo firmanıza ve makinelerinize göre hazırlanır; her makine kendi arayüzüyle teslim edilir.
  • G Kod GörüntüleyiciG kod dosyası açıldığında takım yolu 2B ve 3B olarak çizilir, satırlar listelenir ve programın özeti çıkarılır. Dosya OPC UA üzerinden PLC'ye aktarılır; cam kesimden freze tezgâhına kadar G kodla çalışan makinelerde kullanılır.
  • Boru Bükme ModülüBoru bükme programı mesafe, çevirme ve bükme açısından oluşan adım listesi olarak girilir; ekranda yol çizilerek de hazırlanabilir. Büküm 3B olarak önizlenir, kalıp tablosundan uygun kalıp seçilir ve program PLC'ye kendiliğinden yazılır.
  • Kurulum GerektirmezBuilder tesisteki sunucu bilgisayara bir kez kurulur ve internet tarayıcısından kullanılır; operatör ya da yönetici bilgisayarına ayrıca program kurulmaz. Ekranda yapılan bir değişiklik kaydedildiği anda bütün cihazlarda devreye girer.
SQL · MES · ERP

Üretim veriniz SQL Server'da, raporunuz hazır.

Makineden gelen her sayaç, duruş ve alarm kendi veritabanınıza yazılır. Vardiya sonu raporu, duruş analizi ve ERP aktarımı için ek yazılım gerekmez.

Microsoft SQL Server

SQL Server (ücretsiz Express dahil) ya da kurulum gerektirmeyen dahili veritabanı. Veriler kendi sunucunuzda kalır; yedeklenir, sorgulanır.

Kendi Tablonuzu Tasarlayın

SQL tablosunu ekrandan oluşturun, PLC değerlerini sütunlara eşleyin, kaydın ne zaman atılacağını (ör. alarm başladı / bitti) siz seçin.

Üretim Takibi (MES)

Her sayaç artışı kayıtta. Üretim ve fire saatlik, vardiya, gün, hafta ve ay bazında; makine hızı, çalışma ve duruş süreleri.

Duruş Analizi

Duruşun başlangıcı, bitişi ve süresi otomatik yazılır. Aktif kritik alarm varsa sebep kendiliğinden atanır; operatör listeden sebep seçebilir.

Operatör ve Vardiya

Makine başındaki operatör kayda geçer; raporlar vardiya bazında hazırlanır. Vardiya sonu rakamlar tek ekranda.

ERP'ye Hazır Veri

ERP'niz için hazır, salt okunur SQL görünümleri (anlık durum, saatlik / günlük üretim, duruşlar) ve servis (API) uçları. Planlama sahadan canlı veriyle beslenir.

Neler yapıyor?

Bir SCADA'dan beklediğiniz her şey, tarayıcınızda.

Hazır kart kütüphanesiyle ekranlar dakikalar içinde kurulur; her kart bir PLC adresine bağlanır ve canlı veriyle çalışır.

Sürükle-Bırak Ekran Tasarımı

Buton, LED, gösterge, slider, trend grafiği (osiloskop), animasyon, döner tabla ve alt sayfa dahil 15'ten fazla hazır kart tipi.

PLC Bağlantısı

Modbus TCP ve OPC UA (Codesys) desteği. HCFA, Lenze ve Modbus konuşan tüm kontrolörlerle çalışır; veriler saniyenin altında tazelenir.

Alarm Yönetimi

Koşula bağlı alarm tanımları, aktif alarm listesi, geçmiş kaydı, sesli uyarı ve ekranda kayan alarm bandı.

Üretim Raporları

Üretim sayaçları günlük, haftalık ve aylık olarak toplanır; grafiklerle izlenir. Vardiya sonu rapor elinizin altında.

Reçete Sistemi

Ürüne özel parametre setleri kaydedilir; operatör tek dokunuşla reçeteyi seçer, değerler PLC'ye yazılır.

Bağlantı Kopma Algılama

PLC bağlantısı koparsa ekranda anında uyarı çıkar; bağlantı gelince kendiliğinden devam eder. Kopukluk süresi makine duruşu olarak kayda geçer.

Canlı İzleme ve Osiloskop

Sıcaklık, basınç, hız gibi değişkenleri gerçek zamanlı grafikte izleyin; servo devreye almada milisaniye hassasiyetinde sinyal takibi (trace) yapın.

Firmanıza Özel Görünüm

Ekran düzeni, tema rengi ve logo makinelerinize ve kurumsal kimliğinize göre tasarlanır — her makine kendi arayüzüyle teslim edilir.

Kullanıcı Yetkilendirme

Tasarımcı, teknisyen ve operatör rolleri: herkes yetkisi kadarını görür ve değiştirir. Dokunmatik ekran klavyesiyle panel PC uyumlu.

G Kod Görüntüleyici

G kod dosyasını açın; 2B / 3B takım yolu, satır listesi ve özet ekranda. Dosya OPC UA ile PLC'ye aktarılır; cam kesimden freze tezgâhına genel amaçlı.

Boru Bükme Modülü

Mesafe · çevirme · bükme adım listesi, ekranda yol çizerek ya da STEP dosyasından program; 3B önizleme, kalıp tablosu, 3 eksen servo. Program PLC'ye kendiliğinden yazılır.

Çoklu PLC · Karma Protokol

Modbus TCP ve OPC UA PLC'ler aynı anda, aynı ekranda. Farklı marka istasyonlardan oluşan hat tek arayüzden izlenir ve kumanda edilir.

Neden RPA WEB Builder?

Klasik HMI paneline göre farkı.

Klasik HMI PaneliRPA WEB Builder
Ekran boyutuPanel donanımının boyutuyla sınırlıİstediğiniz monitör, panel PC veya tablet — boyut özgür
ErişimSadece makinenin başındaAğdaki her cihazdan: PC, tablet, telefon
Veri kaydıSınırlı dahili hafızaMicrosoft SQL Server — vardiya, duruş ve üretim raporu
Ekran değişikliğiÖzel editör programı ve panele yükleme gerektirirTarayıcıda sürükle-bırak; kaydedin, anında devrede
MES / ERPÇoğu modelde yok veya ek modül isterMES işlevleri yerleşik; ERP için hazır SQL görünümleri + API
Arıza durumundaPanele özel yedek parça beklenirStandart PC donanımı — kolay ve hızlı temin
Nasıl ilerliyor?

Makinelerinize özel kuruyoruz, kullanıma hazır teslim ediyoruz.

RPA WEB Builder kutu yazılım değil; makinelerinizin ihtiyacına göre ekranlarını biz tasarlıyor, PLC'nize bağlayıp sahada devreye alıyoruz.

01

İhtiyaç Analizi

Makinelerinizi, PLC'lerinizi ve operatörün ihtiyacını birlikte netleştiririz.

02

Ekran Tasarımı

İzleme ve kumanda ekranlarını kart kütüphanesiyle tasarlarız.

03

PLC Bağlantısı

Tag listesini çıkarır, Modbus TCP veya OPC UA ile bağlarız.

04

Devreye Alma & Eğitim

Sahada test eder, operatöre teslim eder, sonrasında destek veririz.

Nerelerde kullanılır?

Tek makineden komple hatta.

MAKİNE

Makine HMI Ekranı

Fiziksel operatör paneli yerine panel PC üzerinde modern, esnek ekranlar.

HAT

Hat İzleme (SCADA)

Birden fazla istasyonun tek ekrandan canlı izlenmesi ve kumandası.

RETROFIT

Ekran Yenileme

Eski/arızalı operatör panellerinin web tabanlı ekranla değiştirilmesi.

RAPOR

Üretim Takibi (MES)

Sayaç, fire, duruş ve alarm verileri SQL Server'da; vardiya, gün ve ay raporları.

Canlı Tanıtım

Makinelerinizde canlı
görmek ister misiniz?

Kısa bir görüşmeyle RPA WEB Builder'ın makinelerinize nasıl uygulanacağını birlikte planlayalım. Ekran tasarımından PLC bağlantısına kadar tüm süreci biz yürütüyoruz.

WhatsApp'tan yazın İletişim sayfası →
Telefon
0553 552 78 42